
官方免费咨询热线
187-3735-1269
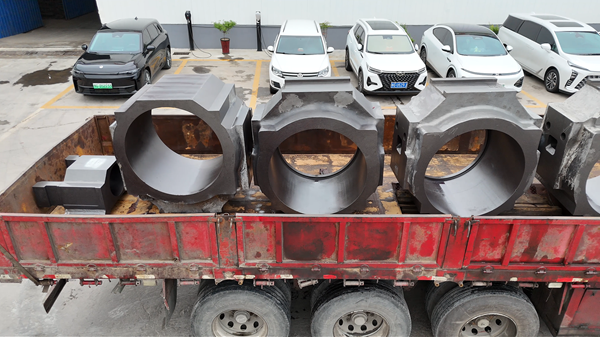
铸钢轴承座是大型铸钢件中典型的结构件,壁厚不均、热节多,容易出现气孔、砂眼、粘砂、夹渣、冷隔、裂纹、缩孔等表面缺陷。河南大型铸钢件厂家腾飞铸钢的做法,不是等缺陷出现后再返修,而是从工艺设计、造型、冶炼、浇注、热处理到检测全流程控制。
第 一,优化铸造工艺。腾飞铸钢借助CAE模拟充型和凝固过程,对轴承座轴孔、法兰等热节部位合理设置冒口、冷铁和补贴,保证补缩通道畅通,减少缩孔、缩松和裂纹。浇注系统注重平稳充型,避免紊流卷气。
第二,控制造型材料与砂型质量。根据轴承座结构选用水玻璃砂等造型材料,控制型砂强度、水分和紧实度;砂芯排气要通畅,涂料涂刷均匀。对易粘砂部位,采用耐火度高的涂料或特种砂,降低粘砂、砂眼、夹砂风险。
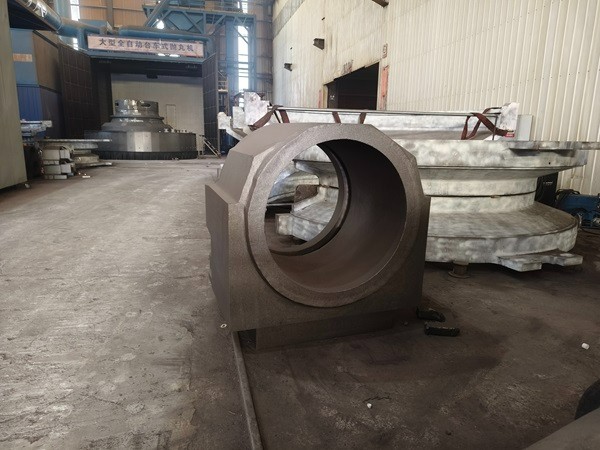
第三,严控冶炼与浇注。钢水经过精炼,脱氧、去气、去杂,控制硫、磷和气体含量。浇注温度和速度按工艺执行,使用过滤网挡渣,防止二次氧化。这样能减少气孔、夹渣和冷隔。
第四,做好冷却与热处理。大型铸钢轴承座冷却不能过快,需按工艺退火或正火,消除内应力,防止表面裂纹和变形。热处理后再进行抛丸、打磨和冒口切割。
第五,检测与返修。通过UT、MT及尺寸检查,发现表面和近表面缺陷。允许焊补的部位,按工艺预热、焊补、后热和复检,确保质量达标。
第六,过程管理。腾飞铸钢坚持首件检验、过程追溯和员工培训,把质量控制前移,从源头减少表面缺陷。
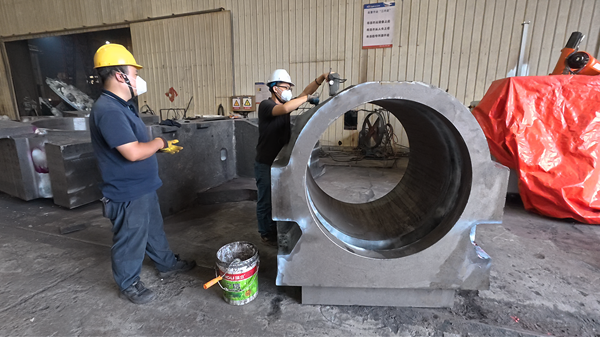
综上,作为河南大型铸钢件厂家,腾飞铸钢解决铸钢轴承座表面缺陷的核心思路是“预防为主、过程控制、检测兜底”。通过工艺模拟、材料控制、冶炼浇注、热处理和检测返修,持续提升铸钢轴承座表面质量和交付稳定性。
FAQ:铸钢轴承座表面缺陷常见问题
问:铸钢轴承座常见表面缺陷有哪些?
答:常见有气孔、砂眼、粘砂、夹砂、夹渣、冷隔、裂纹、缩孔、缩松等。
问:腾飞铸钢如何预防铸钢轴承座表面缺陷?
答:通过 CAE 模拟、冒口冷铁优化、造型材料控制、钢水冶炼、浇注控制、热处理和过程管理,从源头减少缺陷。
问:发现表面缺陷后怎么处理?
答:通过 UT、MT 和尺寸检查发现缺陷,允许焊补的部位按工艺预热、焊补、后热和复检,确保质量达标。
187-3735-1269
扫一扫 关注我们
扫一扫 抖音关注