2026-11-18
大型铸钢厂如何通过无损检测提升铸钢件大齿轮的使用寿命?
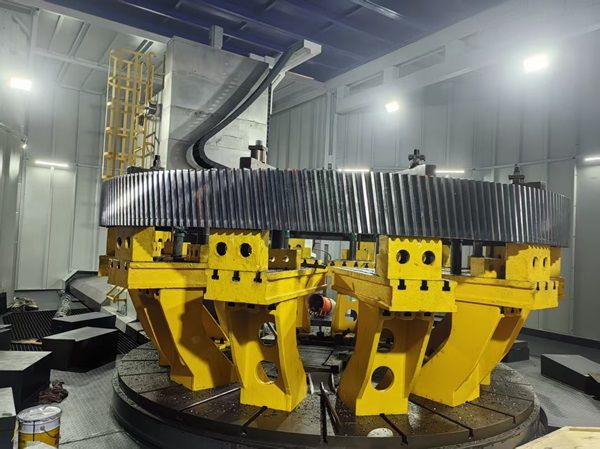
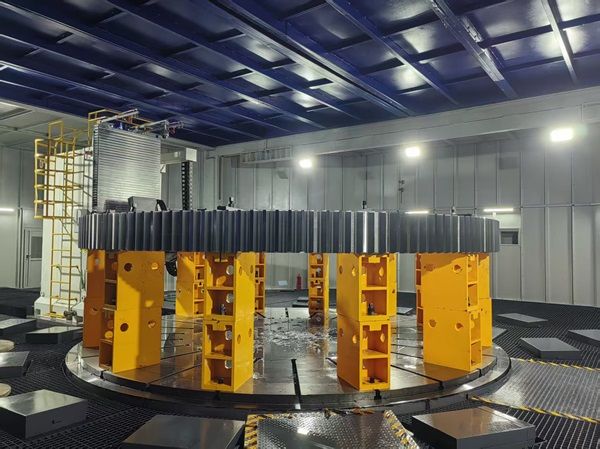
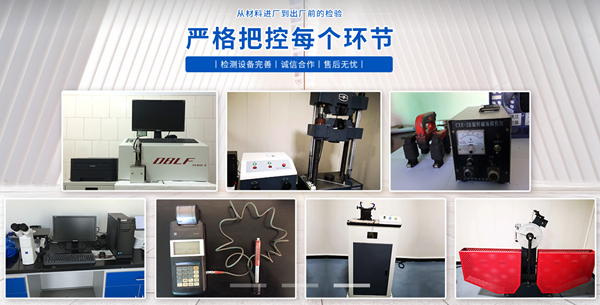
在矿山、冶金、船舶等重型装备领域,铸钢件大齿轮作为核心传动部件,其使用寿命直接影响整套设备的运行效率与安全。大型铸钢件在铸造过程中可能产生缩孔、裂纹等内部缺陷,这些缺陷在大齿轮长期承受交变载荷时可能扩展为疲劳裂纹,进而导致齿面剥落甚至断齿失效。无损检测是在不破坏工件的前提下发现这些隐患的主要手段。一、多方法协同检测,识别内部与表面缺陷大型铸钢厂通常采用超声波检测(UT)、磁粉检测(MT)等无损检测手段协同作业。超声波检测穿透力强、对内部缺陷较敏感,可用于大齿轮铸件内部缩孔、疏松及裂纹的检测;磁粉检测适用于齿面及近表面区域,能够发现疲劳裂纹和热处理裂纹;对于齿根等几何形状较复杂的部位,渗透检测可作为磁粉检测的补充。几种方法配合使用,能够获得更完整的缺陷信息,降低单一检测手段的漏检风险。二、把检测安排到主要铸造环节检测时机会影响缺陷发现的效果。在毛坯阶段,可对冒口区域进行超声波初检,尽早发现冶炼缺陷;粗加工后以及调质热处理前后分别实施检测,观察热处理过程中是否产生新的裂纹;精加工完成后,再对齿面、齿根等应力集中区域进行磁粉终检,确认成品没有超标缺陷。将检测分散到这些关键环节,比只在成品阶段检测更容易控制质量。三、依据标准分级并结合断裂力学分析判废检出缺陷后,还需要判断缺陷是否可接受。大型铸钢厂通常依据GB/T 7233等标准对缺陷进行分级,并结合断裂力学分析,评估缺陷在大齿轮实际工况下的扩展速率和剩余寿命。对于超标缺陷,可通过补焊、打磨等工艺修复,修复后重新检测,确认修复区域质量达标。这样判废既有标准依据,也能避免过度保守或带缺陷出厂。四、将检测延伸到使用阶段无损检测的作用不限于出厂检验。部分厂家已为客户提供在役大齿轮的定期检测服务,利用超声波和磁粉检测跟踪服役过程中疲劳裂纹的萌生与扩展情况,建立寿命预测模型,为预防性维护提供参考。检测由此从成品验收延伸到使用阶段的质量跟踪,更有利于掌握铸钢件大齿轮的实际状态。对于大型铸钢厂而言,无损检测不是一道简单的工序,而是提升铸钢件大齿轮使用寿命的重要质量手段。检测方法、检测时机和判废依据相互配合,才能让大齿轮从铸造到服役阶段的质量更有保障。
了解更多 >